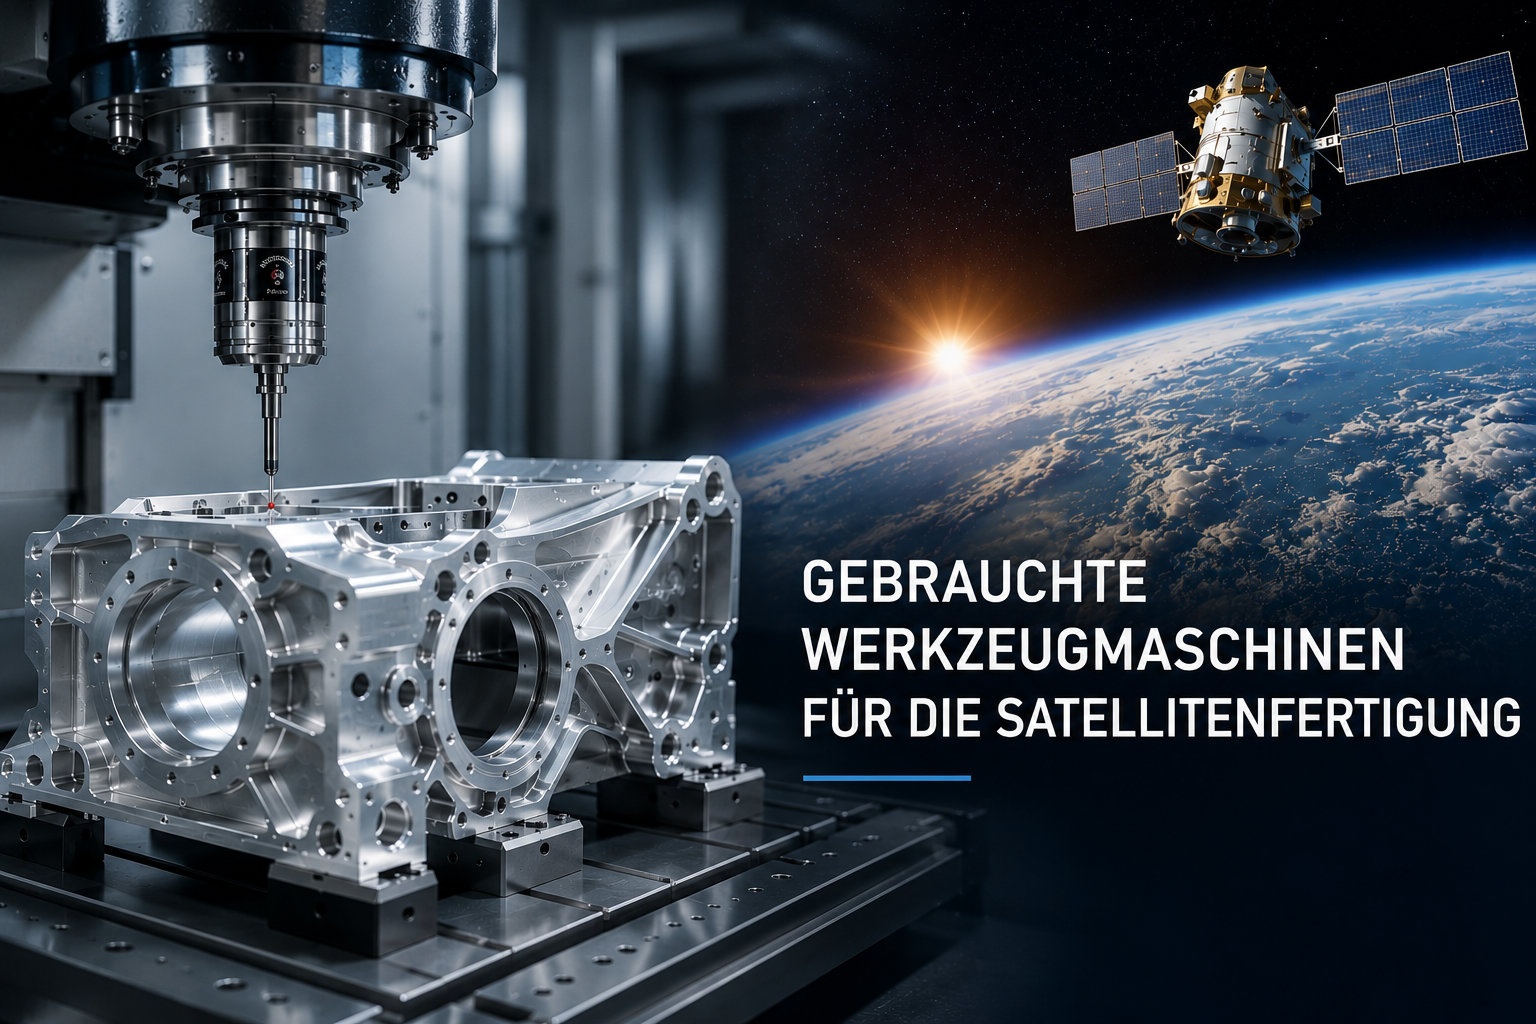


Luft- und Raumfahrtindustrie: Satellitenkomponenten auf qualifizierten gebrauchten Werkzeugmaschinen bearbeiten
Nicht jede gebrauchte Maschine ist raumfahrttauglich – aber manche können es werden
Die deutsche Luft- und Raumfahrtindustrie wächst. Gleichzeitig bleiben Investitionsdruck, Lieferzeiten und die Verfügbarkeit qualifizierter Fertigungskapazitäten zentrale Themen. Besonders Zulieferer müssen präzise Bearbeitungskapazitäten aufbauen oder erweitern, ohne bei jedem neuen Auftrag zwangsläufig in eine Neumaschine zu investieren.
In diesem Umfeld können gebrauchte Werkzeugmaschinen eine industrielle Option sein. Sie sind jedoch kein pauschaler Ersatz für neue Anlagen. Eine Maschine ist nicht allein deshalb geeignet, weil sie grundsätzlich präzise arbeitet oder von einem renommierten Hersteller stammt. Entscheidend ist, ob ihre tatsächliche Leistung geprüft, dokumentiert und reproduzierbar nachgewiesen werden kann.
Für bestimmte Satellitenkomponenten kann eine sorgfältig ausgewählte und reconditionierte Maschinen eine belastbare Fertigungsbasis bilden. Dies gilt beispielsweise für definierte Familien von Halterungen, Gehäusen, Flanschen, Vorrichtungen oder kleineren Strukturteilen. Voraussetzung ist immer, dass die Maschine in eine vollständige Qualifikationskette eingebunden wird.
Diese Kette umfasst weit mehr als die Spindel oder die CNC-Steuerung. Sie beginnt bei der technischen Diagnose und der mechanischen sowie elektrischen Aufbereitung. Danach folgen Geometrieprüfungen, thermische Bewertungen, dynamische Tests, Bearbeitungsversuche und eine rückführbare Messtechnik. Ergänzt wird dies durch geregelte Prozesse für Sauberkeit, Dokumentation, Erstmusterprüfung und Kundenfreigabe.
Damit wird deutlich: qualifizierte Gebrauchtmaschinen sind nicht durch ihr Baujahr definiert. Ihr Wert entsteht durch einen objektivierten Zustand und durch die Fähigkeit, eine geforderte Präzisionsbearbeitung wiederholbar zu unterstützen.
Ein Spezialist für hochwertige gebrauchte Maschinen verkauft daher keine abstrakte Raumfahrttauglichkeit. Er stellt eine geprüfte, instand gesetzte und dokumentierte Maschinenbasis bereit. Auf dieser Grundlage kann ein Unternehmen der Luft- und Raumfahrtindustrie seine eigene Prozessqualifikation für definierte Satellitenkomponenten aufbauen.
Die zentrale Frage lautet somit nicht, ob eine gebrauchte Maschine grundsätzlich für die Raumfahrt geeignet ist. Entscheidend ist, für welche Bauteile sie vorgesehen ist, wie ihr Zustand nachgewiesen wurde und welche Qualitäts- und Prüfprozesse sie umgeben.
Die deutsche Luft- und Raumfahrtindustrie: Vom Satellitenboom zur Fertigungsrealität
Die deutsche Luft- und Raumfahrtindustrie verfügt über eine breite industrielle Basis. Nach zusammengefassten BDLI-Daten erreichte die gesamte Branche im Jahr 2025 einen Umsatz von rund 62 Milliarden Euro. Davon entfielen etwa 3,5 Milliarden Euro auf die Raumfahrt. Rund 11.000 Menschen arbeiteten direkt im deutschen Raumfahrtsektor.
Diese Zahlen zeigen, dass die Raumfahrtindustrie in Deutschland kein isolierter Spezialmarkt ist. Sie ist Teil eines dichten industriellen Netzes aus Systemhäusern, Forschungszentren, spezialisierten Mittelständlern und Zulieferbetriebe. Auch mehr als 400 kleine und mittlere Unternehmen spielen laut deutscher Raumfahrtstrategie eine wichtige Rolle.
Mehrere regionale Schwerpunkte prägen dieses Ökosystem. Bremen ist ein historischer Kernstandort der deutschen Raumfahrt. Dort sind unter anderem OHB, Forschungseinrichtungen und zahlreiche spezialisierte Unternehmen angesiedelt. Friedrichshafen ist ein wichtiger Standort von Airbus für Satellitenentwicklung, Erdbeobachtung, Exploration und Integration.
In Bayern bilden Oberpfaffenhofen, Ottobrunn und Taufkirchen weitere bedeutende Kompetenzzentren. Darmstadt ist durch das europäische Satellitenkontrollzentrum ESOC geprägt. Auch Berlin-Brandenburg und NRW verfügen über strukturierte Luft- und Raumfahrtcluster.
Der BDLI und das DLR tragen zusätzlich zur Vernetzung von Industrie, Forschung und öffentlicher Hand bei. Dadurch entsteht ein Umfeld, in dem Maschinenservice, Messtechnik, Werkstoffkompetenz, Reinigung, Prüfung und industrielle Qualifizierung vergleichsweise gut verfügbar sind.
Die Nachfrage nach Fertigungskapazität geht dabei nicht nur von großen Systemintegratoren aus. Sie entsteht auch bei Tier-1- und Tier-2-Unternehmen, Laboren, Mechanikspezialisten sowie Herstellern thermischer und struktureller Subsysteme. Unternehmen wie OHB, Airbus, HPS oder MT Aerospace benötigen nicht nur geometrisch korrekte Bauteile. Sie erwarten ebenso Rückverfolgbarkeit, dokumentierte Prozesse, kontrollierte Sauberkeit, stabile Lieferzeiten und beherrschte Produktionsrisiken.
Genau hier liegt die eigentliche Fertigungsrealität hinter dem Satellitenboom. Eine steigende Nachfrage führt nicht automatisch zu sofort verfügbarer Kapazität. Neue Maschinen können lange Lieferzeiten, hohe Investitionskosten und zusätzliche Integrationsaufwände verursachen. Gleichzeitig bleiben Fachkräftemangel, Materialverfügbarkeit, Ersatzteilversorgung und die Stabilität der Supply Chain zentrale Herausforderungen.
In diesem Kontext können gebrauchte Werkzeugmaschinen eine sinnvolle Antwort auf eine Kapazitätsfrage sein. Sie sind jedoch kein universeller Ersatz für Neumaschinen. Ihr Nutzen hängt davon ab, wie schnell und sicher sie in eine bestehende Fertigungs- und Qualitätsstruktur integriert werden können.
Für die deutsche Luft- und Raumfahrtindustrie ist deshalb nicht allein die Verfügbarkeit einer Maschine entscheidend. Entscheidend ist, ob sie technisch beherrschbar, dokumentierbar und für eine klar definierte Bauteilfamilie qualifizierbar ist.
Was an Satellitenkomponenten wirklich kritisch ist: Geometrie, Werkstoff, Sauberkeit und Nachweisführung
Satellitenkomponenten sind nicht nur deshalb kritisch, weil sie teuer, komplex oder in kleinen Stückzahlen gefertigt werden. Ihre Kritikalität entsteht aus der Kombination mehrerer Anforderungen.
Sie müssen mechanische, thermische und vibrative Belastungen zuverlässig aufnehmen. Gleichzeitig ist nach dem Start keine Wartung möglich. Fehler, Verformungen oder Verunreinigungen können deshalb weitreichende Folgen haben.
Nicht jede Bauteilfamilie stellt jedoch dieselben Anforderungen an Maschine und Prozess. Eine differenzierte Betrachtung ist notwendig.
Halterungen, Flansche, mechanische Gehäuse, Montageelemente, Vorrichtungen und MGSE gehören häufig zu den günstigeren Einsatzfeldern für qualifizierte Gebrauchtmaschinen. Ihre Geometrien sind in vielen Fällen klar definierbar.
Die relevanten Merkmale lassen sich durch geeignete Bearbeitungsstrategien und eine rückführbare Messtechnik prüfen. Das bedeutet nicht, dass diese Teile unkritisch sind. Ihr Fertigungsrisiko ist jedoch meist besser beherrschbar.
Kleine und mittelgroße Aluminiumstrukturen mit mehreren Bearbeitungsseiten können ebenfalls geeignete Kandidaten sein. Aluminium erlaubt hohe Zerspanraten, reagiert aber empfindlich auf Spannungen, Wärme und ungünstige Aufspannungen. Bei dünnen Bereichen können bereits geringe Prozessabweichungen zu Verzug führen. Deshalb müssen Maschinengeometrie, Temperaturverhalten, Spannkonzept und Messstrategie zusammen bewertet werden.
Kompakte Invar-Bauteile oder Komponenten aus Titan sind grundsätzlich ebenfalls denkbar. Die Titanbearbeitung stellt jedoch hohe Anforderungen an Werkzeug, Kühlung, Dynamik und Prozessstabilität. Invar wiederum wird häufig dort eingesetzt, wo ein geringes thermisches Ausdehnungsverhalten wichtig ist. Die Eignung einer gebrauchten Maschine muss deshalb besonders sorgfältig gegen die tatsächliche Bauteilanforderung geprüft werden.
Deutlich mehr Vorsicht ist bei dünnwandige Bauteile erforderlich. Geringe Steifigkeit, Schwingungsneigung und Spannungsfreisetzung können zu Maßabweichungen und Oberflächenfehlern führen. Noch anspruchsvoller sind große monolithische Strukturen oder optomechanische Referenzteile mit sehr hoher thermischer Stabilität. Hier können volumetrische Genauigkeit, Langzeitstabilität und Umweltbedingungen entscheidender sein als die reine Positioniergenauigkeit der Maschine.
Die Eignung für bestimmte Satellitenkomponenten ergibt sich daher nie allein aus Werkstoff oder Abmessung. Entscheidend ist das Zusammenspiel aus Geometrie, Steifigkeit, thermischem Verhalten, Oberflächenanforderung, Sauberkeit und dokumentierter Prüfung.
Eine qualifizierte gebrauchte Maschine kann für klar definierte Strukturbauteile eine wirtschaftlich und technisch sinnvolle Lösung sein. Sie muss jedoch innerhalb ihrer nachgewiesenen Grenzen eingesetzt werden. Je höher die Empfindlichkeit des Bauteils gegenüber Verformung, Kontamination oder thermischer Drift ist, desto höher muss auch der Aufwand für Validierung, Messtechnik und Prozessüberwachung sein.
Raumfahrttauglichkeit entsteht nicht an der Spindel allein, sondern in der Prozesskette
Bei der Fertigung von Satellitenkomponenten ist die Werkzeugmaschine nur ein Teil des Gesamtsystems. Eine leistungsfähige Spindel, eine moderne Steuerung oder eine gute Positioniergenauigkeit reichen allein nicht aus. Entscheidend ist, ob die gesamte Prozesskette beherrscht, dokumentiert und wiederholbar ist.
Die geometrische Genauigkeit bildet zunächst die technische Basis. Achsen müssen ihre Position zuverlässig erreichen. Bearbeitungsbewegungen müssen reproduzierbar bleiben.
Mehrachsige Interpolationen dürfen keine unkontrollierten Abweichungen erzeugen. Für die Bewertung dieser Eigenschaften liefern die Prüfverfahren der ISO 230 einen strukturierten Rahmen.
Ebenso wichtig ist die thermische Stabilität. Maschinen erwärmen sich während des Betriebs. Spindel, Achsantriebe, Kühlschmierstoff und Umgebungstemperatur beeinflussen die tatsächliche Geometrie.
Bei empfindlichen Bauteilen können kleine thermische Veränderungen bereits zu messbaren Abweichungen führen. Deshalb muss die Leistung nicht nur im kalten Zustand, sondern auch unter realistischen Produktionsbedingungen bewertet werden.
Auch die Messtechnik ist Teil der Fertigungsfähigkeit. Ein integrierter Messtaster kann Werkstücke ausrichten, Bezugspunkte erfassen und Abweichungen während des Prozesses erkennen. Seine Leistung muss jedoch ebenfalls nachgewiesen werden. Die ISO 230 berücksichtigt deshalb auch die Prüfung von Palpsystemen auf CNC-Maschinen.
Die abschließende dimensionale Bewertung erfolgt häufig auf einer Koordinatenmessmaschine. Für deren Annahme und regelmäßige Überprüfung ist die ISO 10360 relevant. Damit wird die Messung nicht zu einer bloßen Kontrollhandlung am Ende der Produktion. Sie wird zu einem zentralen Bestandteil der industriellen Nachweisführung.
Für Prüf- und Kalibrierleistungen ist zusätzlich die ISO/IEC 17025 von Bedeutung. Sie beschreibt Anforderungen an die Kompetenz von Prüf- und Kalibrierlaboratorien. In der Praxis stärkt sie die Rückführbarkeit und Verlässlichkeit von Mess- und Prüfberichten.
Im Raumfahrtumfeld kommen weitere Anforderungen hinzu. Sauberkeit und Kontamination müssen entlang des gesamten Ablaufs berücksichtigt werden. Partikel, Rückstände von Kühlschmierstoffen oder ungeeignete Verpackungsmaterialien können die spätere Integration beeinträchtigen. Reinigung und Verpackung müssen deshalb nach definierten und freigegebenen Verfahren erfolgen.
Auch molekulare Verunreinigungen und Outgassing können relevant sein. Dies gilt besonders in der Nähe optischer, thermischer oder kryogener Systeme. Eine dimensionsgerechte Komponente kann daher trotzdem ungeeignet sein, wenn Material, Reinigung oder Verpackung nicht den projektspezifischen Anforderungen entsprechen.
Die Anforderungen der ECSS betrachten deshalb nicht nur das fertige Bauteil. Sie beziehen auch Materialien, Fertigungsprozesse, Reinigung, Verpackung, Prüfungen und Dokumentation ein. Die Eignung entsteht durch die kontrollierte Verbindung dieser Elemente.
Für kritische Komponenten kann außerdem eine NDT / zerstörungsfreie Prüfung erforderlich sein. Die Verfahren müssen dokumentiert, reproduzierbar und für die jeweilige Anwendung geeignet sein. Prüfpläne, Freigaben und Ergebnisse müssen eindeutig dem Bauteil zugeordnet werden können.
Diese Rückverfolgbarkeit betrifft nicht nur die Prüfung. Sie beginnt bei der Materialcharge und reicht über Bearbeitungsparameter, Werkzeugzustand, Wärmebehandlung, Reinigung und Messung bis zur Auslieferung. Änderungen an Programmen, Prozessen oder Prüfmitteln müssen kontrolliert werden.
Im Rahmen eines Qualitätssystems nach EN 9100 / AS9100 wird diese Dokumentations- und Konfigurationslogik systematisch organisiert. Für den Kunden zählt nicht nur, dass ein Bauteil einmal innerhalb der Toleranz lag. Er muss darauf vertrauen können, dass der Prozess auch bei Wiederholaufträgen kontrolliert bleibt.
Ein wesentlicher Schritt ist die FAI / Erstmusterprüfung. Sie verbindet Zeichnungsanforderung, Fertigungsprozess und Messergebnis. Die erste konforme Komponente zeigt jedoch noch nicht automatisch eine dauerhaft stabile Serienfähigkeit. Je nach Stückzahl und Kritikalität können zusätzliche Untersuchungen zur Prozessfähigkeit erforderlich sein.
“In der Raumfahrt ist eine Anlage nicht deshalb geeignet, weil sie präzise wirkt, sondern weil ihre Leistung nachweisbar, wiederholbar und in ein qualifiziertes Umfeld eingebettet ist.”
Diese Aussage gilt für neue und gebrauchte Anlagen gleichermaßen. Das Alter der Maschine ist nicht bedeutungslos. Es ist aber weniger aussagekräftig als ihr realer Zustand, ihre thermische und geometrische Leistung sowie die Qualität der umgebenden Prozesse.
Für qualifizierte Gebrauchtmaschinen bedeutet dies: Die technische Aufbereitung ist nur der Ausgangspunkt. Raumfahrtrelevante Fertigung entsteht erst, wenn Maschinenfähigkeit, Messtechnik, Reinigung, Prüfung, Dokumentation und Kundenfreigabe zu einer geschlossenen Nachweiskette verbunden werden.
Gebrauchte Werkzeugmaschinen: Nicht das Baujahr entscheidet, sondern der qualifizierte Zustand
In der Luft- und Raumfahrtindustrie wird eine Maschine nicht allein nach ihrem Alter beurteilt. Das Baujahr liefert zwar einen ersten Hinweis auf Technologie, Steuerungsgeneration und mögliche Obsoleszenzen. Es sagt jedoch wenig darüber aus, wie die Maschine tatsächlich genutzt, gewartet und instand gehalten wurde.
Zwei Maschinen desselben Modells und desselben Baujahres können sich technisch deutlich unterscheiden. Eine Anlage kann über viele Jahre unter stabilen Bedingungen betrieben und regelmäßig gewartet worden sein. Eine andere kann Belastungen, Kollisionen, unzureichende Wartung oder lange Stillstandsphasen erlebt haben. Der Eintrag Zustand gebraucht ist deshalb für eine industrielle Bewertung nicht ausreichend.
Bei gebrauchte Werkzeugmaschinen müssen der mechanische, geometrische, elektrische, elektronische und thermische Zustand getrennt untersucht werden. Dazu gehören Führungen, Lagerungen, Kugelgewindetriebe, Spindel, Werkzeugwechsler, Messtaster, Wegmesssysteme, Antriebe und Schaltschränke. Auch Schmierung, Hydraulik und Pneumatik beeinflussen die dauerhafte Funktionsfähigkeit.
Die Betriebsstunden können bei dieser Analyse hilfreich sein. Sie sind jedoch nur dann aussagekräftig, wenn ihre Erfassung plausibel ist und mit der tatsächlichen Nutzung übereinstimmt. Eine geringe Zahl garantiert keinen guten Zustand. Ebenso schließt eine hohe Laufleistung eine weitere präzise Nutzung nicht automatisch aus.
Auch die Steuerung muss technisch und strategisch bewertet werden. Entscheidend sind nicht nur Rechenleistung und Bedienkomfort. Wichtig sind ebenso Ersatzteilverfügbarkeit, Datensicherung, Schnittstellen, Servotechnik, Softwarestand und langfristige Unterstützung. Eine mechanisch hochwertige Maschine kann wirtschaftlich riskant werden, wenn zentrale elektronische Komponenten nicht mehr verfügbar sind.
Eine qualifizierte Bewertung stützt sich deshalb auf technische Daten, Messungen und Funktionsprüfungen. Dazu zählen beispielsweise das Umkehrspiel der Achsen, Positioniergenauigkeit, Wiederholbarkeit, Spindelverhalten, Kreisformtests, thermische Drift und Bearbeitungsversuche. Erst diese Ergebnisse zeigen, ob eine Maschine für den vorgesehenen Einsatz geeignet ist.
Der Begriff voll funktionsfähig darf in diesem Zusammenhang nicht mit nachgewiesener Präzisionsfähigkeit verwechselt werden. Eine Maschine kann alle Bewegungen ausführen und dennoch nicht die geforderte Geometrie oder Wiederholbarkeit erreichen. Für anspruchsvolle Anwendungen muss die Funktionsprüfung deshalb durch eine dokumentierte Leistungsprüfung ergänzt werden.
Eine Generalüberholung oder gezielte Instandsetzung kann die technische Basis deutlich verbessern. Verschlissene Komponenten werden ersetzt, Baugruppen überarbeitet und Systeme neu eingestellt. Bei generalüberholte Werkzeugmaschinen bleibt jedoch entscheidend, welche Arbeiten tatsächlich durchgeführt wurden und wie das Ergebnis geprüft wurde. Der Begriff allein ist noch kein Qualitätsnachweis.
Bei Kraffter strukturiert diese Betrachtung des realen Maschinenzustands – und nicht allein des Baujahres – die Auswahl und Aufbereitung. Eine hochwertige Maschine wird nicht nur nach Marke, Modell oder verfügbarer Ausstattung bewertet. Sie wird überprüft, um festzustellen, ob ihr mechanischer Zustand, ihre Systeme und ihre tatsächliche Leistungsfähigkeit einen zuverlässigen und dauerhaften industriellen Einsatz ermöglichen.
Damit verändert sich auch die wirtschaftliche Betrachtung. Das Preis-Leistungs-Verhältnis ergibt sich nicht aus einem niedrigen Kaufpreis allein. Eine vermeintlich günstige Maschine kann Folgekosten verursachen, wenn Geometriefehler, elektronische Obsoleszenzen oder fehlende Ersatzteile erst nach der Installation erkannt werden.
Umgekehrt können sorgfältig ausgewählte gebrauchte Maschinen einen hohen industriellen Wert bieten. Dies gilt insbesondere dann, wenn die Grundkonstruktion hochwertig ist, die relevanten Komponenten überholt wurden und die Leistungsfähigkeit durch Messungen und Bearbeitungsversuche sowie durch ein geometrisches Prüfprotokoll gemäß den ISO-Normen und/oder den Herstellertoleranzen dokumentiert wurde.
Gebrauchte Werkzeugmaschinen werden somit nicht durch ihr Alter glaubwürdig. Sie werden glaubwürdig, wenn aus einer Kaufgelegenheit ein geprüftes und dokumentiertes Produktionsmittel wird. Für die Fertigung von Satellitenkomponenten zählt daher nicht die vermutete Leistungsfähigkeit, sondern der qualifizierte Zustand.
Welche Maschinenfamilien für Satellitenbauteile relevant sind: 5-Achs-Zentren, Dreh-Fräszentren, Schleifmaschinen und Messtechnik
Die Wahl der Maschine muss von der Bauteilfamilie ausgehen. Für die Fertigung von Satellitenkomponenten ist nicht jede universelle CNC-Anlage automatisch geeignet. Entscheidend sind Geometrie, Werkstoff, Losgröße, geforderte Genauigkeit und die notwendige Nachweisführung.
Ein CNC Bearbeitungszentrum mit fünf Achsen ist für viele mechanische Satellitenbauteile besonders relevant. Es ermöglicht die Bearbeitung mehrerer Flächen in einer oder wenigen Aufspannungen. Dadurch lassen sich Umspannfehler reduzieren und geometrische Bezüge besser erhalten.
Die 5-Achs-Bearbeitung eignet sich beispielsweise für komplexe Halterungen, Gehäuse, Flansche und multifunktionale Strukturteile. Sie kann auch bei kompakten Aluminium-, Titan- oder Invar-Komponenten sinnvoll sein. Voraussetzung ist, dass die Kinematik der Maschine geprüft wurde und die kombinierte Bewegung der Achsen die geforderte Genauigkeit erreicht.
Auch eine CNC Fräsmaschine kann für definierte Bauteile ausreichend sein. Das gilt insbesondere bei einfachen Geometrien, zugänglichen Bearbeitungsflächen und stabilen Aufspannungen. Die Zahl der Achsen allein ist kein Qualitätsmerkmal. Eine gut beherrschte Maschine mit passender Auslegung kann geeigneter sein als eine komplexere Anlage mit unklarem Zustand.
Ein Dreh-Fräszentrum ist dann relevant, wenn rotationssymmetrische Formen mit Fräs-, Bohr- oder Konturoperationen kombiniert werden. Solche Maschinen reduzieren zusätzliche Aufspannungen und können Rundlauf, Konzentrizität und Bezugssysteme besser erhalten. Dies ist beispielsweise bei hybriden Bauteilen, mechanischen Schnittstellen oder Komponenten mit funktionalen Drehflächen interessant.
Für weniger komplexe rotationssymmetrische Teile kann eine CNC Drehmaschine ebenfalls eine wirtschaftliche Lösung sein. Auch hier müssen Spindelzustand, Revolvergeometrie, Achsverhalten und thermische Stabilität zum Bauteil passen.
Schleifmaschinen spielen eine andere Rolle. Sie werden eingesetzt, wenn Formgenauigkeit, Oberflächenqualität oder sehr präzise funktionale Flächen im Vordergrund stehen. Eine CNC Rundschleifmaschine kann für Wellen, Zapfen, Lagersitze oder rotationssymmetrische Referenzflächen relevant sein.
Eine CNC Flachschleifmaschine eignet sich für ebene Funktionsflächen, Anschläge oder präzise Bezugsebenen. Bei komplexeren Geometrien kann eine Koordinatenschleifmaschine Bohrungen, Passungen oder fein definierte Konturen mit hoher Genauigkeit bearbeiten.
Die Auswahl einer gebrauchten Schleifmaschine erfordert besondere Sorgfalt. Spindelzustand, Führungen, Abrichtsystem, Kühlmitteltechnik und thermische Stabilität beeinflussen das Ergebnis unmittelbar. Auch die Umgebungsbedingungen können bei Schleifprozessen eine größere Rolle spielen als bei gröberen Zerspanungsoperationen.
Die Maschinenfamilie allein schließt die Nachweiskette jedoch nicht. Ein integrierter Messtaster ist für viele anspruchsvolle Anwendungen nahezu unverzichtbar. Er unterstützt das Einrichten, die Werkstückausrichtung, die Erfassung von Bezugspunkten und die Kontrolle kritischer Merkmale während des Prozesses.
Der Messtaster ersetzt keine externe Endkontrolle. Er kann jedoch Abweichungen früh erkennen und die Prozessstabilität verbessern. Voraussetzung ist, dass seine Leistung geprüft und seine Nutzung in einer kontrollierten Messstrategie dokumentiert wird.
Die abschließende geometrische Bewertung erfolgt häufig auf einer Koordinatenmessmaschine. Sie bildet die unabhängige Instanz zwischen Bearbeitung und Freigabe. Für Erstmuster, komplexe Form- und Lagetoleranzen sowie wiederkehrende Prozesskontrollen ist sie ein zentraler Bestandteil der industriellen Nachweisführung.
Damit wird die Messtechnik zu einem Teil der Fertigungskapazität. Eine leistungsfähige Maschine ohne geeignete CMM, rückführbare Prüfmittel und dokumentierte Messabläufe kann keine vollständige Sicherheit liefern. Umgekehrt kann auch eine gute Koordinatenmessmaschine keinen instabilen Bearbeitungsprozess kompensieren.
Für eine Strategie mit gebrauchte Werkzeugmaschinen ergibt sich daraus ein Gesamtbild: Das CNC Bearbeitungszentrum, das Dreh-Fräszentrum, die Schleifmaschine, der Messtaster und die Koordinatenmessmaschine sind keine isolierten Investitionen. Sie bilden gemeinsam eine technische und dokumentarische Kette.
Die beste Maschinenwahl ist daher nicht die vielseitigste oder modernste Lösung auf dem Papier. Es ist die Maschinenkonfiguration, deren Leistungsfähigkeit für eine klar definierte Familie von Satellitenkomponenten nachgewiesen werden kann.
Der Qualifizierungsablauf: von der Maschinenprüfung bis zur Bewertung des ersten Werkstücks
Am Anfang steht die Prüfung der Maschinenhistorie. Wartungsunterlagen, bekannte Reparaturen, frühere Anwendungen, Kollisionen und verfügbare Betriebsdaten liefern erste Hinweise auf den technischen Zustand. Auch die Verfügbarkeit von Dokumentationen, Datensicherungen und Ersatzteilen muss bewertet werden.
Anschließend erfolgt eine umfassende Maschinenprüfung. Dabei werden mechanische, elektrische, pneumatische und hydraulische Systeme kontrolliert. Führungen, Kugelgewindetriebe, Lager, Spindel, Werkzeugwechsler, Schmiersysteme und Schaltschränke gehören ebenso dazu wie Sicherheitsfunktionen und Peripheriegeräte.
Auch die CNC, die Servoantriebe und die Wegmesssysteme müssen systematisch geprüft werden.
Auf Basis dieser ersten Analyse werden die notwendigen Maßnahmen zur Reinigung, Instandsetzung und Aufbereitung festgelegt. Verschlissene oder beschädigte Komponenten müssen ersetzt oder überarbeitet werden. Danach werden Baugruppen neu eingestellt und die Funktionsfähigkeit der Maschine erneut geprüft.
Erst nach dieser technischen Vorbereitung beginnt die geometrische Bewertung. Die Geometriekontrolle untersucht unter anderem Geradheit, Rechtwinkligkeit, Parallelität und Achsbeziehungen. Bei Mehrachsmaschinen müssen zusätzlich die Rotationsachsen und ihre Beziehung zu den Linearachsen bewertet werden.
Die Positioniergenauigkeit und Wiederholbarkeit der Achsen werden gegen den vorgesehenen Fertigungsbedarf geprüft. Dabei geht es nicht um einen abstrakten Bestwert. Die gemessene Leistung muss zu den Toleranzen, Verfahrwegen und Bearbeitungsstrategien der geplanten Teile passen.
Ein weiterer wichtiger Schritt ist der Kreisformtest. Ein Renishaw QC20 Ballbar kann Abweichungen bei interpolierten Kreisbewegungen sichtbar machen. Der Test liefert Hinweise auf Umkehrspiel, Achsabstimmung, Servoabweichungen, Rechtwinkligkeitsfehler und andere kombinierte Einflüsse.
Ein Ballbar-Test ersetzt jedoch keine vollständige geometrische Prüfung. Er ergänzt sie um eine dynamische Betrachtung. Besonders bei einer 5-Achs-Maschine müssen zusätzliche Verfahren eingesetzt werden, um die gesamte Kinematik und die volumetrische Leistung angemessen zu bewerten.
Bei einer formalen Maschinenabnahme sollten die durchgeführten Prüfungen, Messmittel, Umgebungsbedingungen und Ergebnisse eindeutig dokumentiert werden. Ein belastbares Abnahmeprotokoll enthält nicht nur eine Aussage wie „bestanden“. Es beschreibt auch den geprüften Zustand, den Umfang der Messungen und mögliche Einschränkungen.
Die Kalibrierung der eingesetzten Prüf- und Messmittel muss ebenfalls nachgewiesen werden. Ohne eine rückführbare Messtechnik verliert auch ein gutes Messergebnis an Aussagekraft. Dies betrifft die CMM ebenso wie Laserinterferometer, Ballbar-Systeme, Messuhren und weitere Prüfmittel.
Nach der technischen Abnahme beginnt die eigentliche Qualifizierung beim späteren Betreiber. Dieser entwickelt Programme, Werkzeuge, Aufspannungen, Prüfpläne und Reinigungsabläufe für die konkrete Bauteilfamilie. Die Maschinenqualifizierung und die Prozessqualifizierung sind damit klar voneinander getrennt.
Die Bewertung der Prozessfähigkeit zeigt, ob der gesamte Ablauf nicht nur ein einzelnes gutes Teil, sondern wiederholbar konforme Ergebnisse erzeugen kann. Der Umfang dieser Bewertung hängt von Losgröße, Toleranz, Kritikalität und Kundenanforderung ab.
Danach folgt die Erstmusterprüfung. Sie verknüpft jede Zeichnungsanforderung mit dem tatsächlichen Fertigungs- und Messergebnis. Dabei werden auch Materialnachweise, Prozessschritte, Prüfmittel und Dokumentenstände berücksichtigt.
Erst wenn diese Nachweise vollständig sind, kann der Kunde den Prozess für den vorgesehenen Anwendungsbereich freigeben. Die Freigabe gilt nicht pauschal für jede denkbare Raumfahrtkomponente. Sie bezieht sich auf eine definierte Maschine, einen definierten Prozess und eine definierte Bauteilfamilie.
Bei KRAFFTER Machine Tools werden wesentliche Arbeiten zur Vorbereitung einer Maschine intern durchgeführt. Dazu gehören Arbeiten an mechanischen, elektrischen, pneumatischen und hydraulischen Systemen. Erforderliche Teile können je nach Fall beschafft oder neu angefertigt werden. Maschinen können außerdem mit dem Renishaw QC20 Ballbar geprüft und dokumentiert werden.
Dabei muss die Verantwortungsgrenze klar bleiben:
“Kraffter liefert nicht die Flugqualifikation eines Satellitenbauteils; Kraffter liefert eine geprüfte Maschinenbasis, auf der ein Luft- und Raumfahrtzulieferer seine Prozessqualifikation aufbauen kann.”
Diese Trennung ist entscheidend. Der Reconditioner objektiviert den Zustand der Maschine. Der Zulieferer qualifiziert seinen Fertigungsprozess. Der Kunde oder Systemintegrator bewertet und genehmigt schließlich die Eignung für die konkrete Anwendung.
Eine belastbare Qualifizierung entsteht somit Schritt für Schritt: aus Historienprüfung, technischer Diagnose, Reparatur, Geometriekontrolle, dynamischer Prüfung, thermischer Bewertung, Testbearbeitung, CMM-Kontrolle, Maschinenabnahme, Erstmusterprüfung und kundenseitiger Prozessfreigabe.
Die Rolle eines anspruchsvollen Reconditioners: technische Vorauswahl statt Verkaufsversprechen
Für einen Zulieferer der Luft- und Raumfahrtindustrie ist nicht jede verfügbare Gebrauchtmaschine automatisch eine sinnvolle Investition. Der Wert eines spezialisierten Reconditioners liegt deshalb nicht darin, möglichst viele Maschinen als geeignet darzustellen. Er liegt in der Fähigkeit, technische Grenzen früh zu erkennen und nachvollziehbar zu benennen.
Eine seriöse Vorauswahl beginnt mit der Bauteilfamilie und dem geplanten Prozess. Erst danach wird beurteilt, welche Maschinenkinematik, welche Achswege, welche Spindelleistung und welche Messausstattung erforderlich sind. Auch die erwartete Genauigkeit, der Werkstoff und die Losgröße müssen berücksichtigt werden.
Ein anspruchsvoller Reconditioner muss deshalb sagen können: Diese Maschine passt zu der vorgesehenen Anwendung. Diese Anlage benötigt zusätzliche Arbeiten. Diese Anlage ist nur für weniger kritische Operationen geeignet. Und diese Maschine sollte trotz eines attraktiven Preises nicht ausgewählt werden.
Diese technische Zurückhaltung ist besonders in der Präzisionsmechanik wichtig. Eine hochwertige Grundkonstruktion kann eine sehr gute Basis sein. Sie darf jedoch nicht über Verschleiß, Kollisionsschäden, thermische Instabilität oder elektronische Obsoleszenz hinwegtäuschen.
Die technische Diagnose umfasst daher mehr als eine einfache Funktionskontrolle. Sie bewertet die mechanische Substanz, die Spindel, die Achsen, die Wegmesssysteme, die Steuerung, die Peripherie und die vorhandene Dokumentation. Auch die Verfügbarkeit von Service und Ersatzteilen gehört zu dieser Analyse.
Auf dieser Grundlage können Reinigung, Aufbereitung und Instandsetzung geplant werden. Dabei werden erkannte Mängel nicht nur optisch kaschiert. Verschlissene, beschädigte oder unzuverlässige Komponenten müssen bearbeitet, repariert oder ersetzt werden.
Bei KRAFFTER Machine Tools steht diese reale Zustandsbewertung im Mittelpunkt. Die Firma konzentriert sich auf hochwertige gebrauchte CNC-Werkzeugmaschinen für komplexe und präzise Bearbeitungsaufgaben. Mechanische, elektrische, pneumatische und hydraulische Arbeiten können dabei in wesentlichen Teilen intern durchgeführt werden.
Wenn Ersatzteile nicht unmittelbar verfügbar sind, können sie je nach technischer Situation beschafft oder neu angefertigt werden. Der Zweck dieser Arbeiten besteht nicht darin, eine abstrakte Eignung für jede Branche zu versprechen. Es geht darum, aus einer hochwertigen Maschinenbasis wieder eine belastbare industrielle Ressource zu machen.
Neben der technischen Vorbereitung spielt auch die Logistikkette eine wichtige Rolle. Demontage, Verladung, Transport, Exportabwicklung, Entladung und Wiederaufstellung können den Zustand einer Präzisionsmaschine beeinflussen. Unsachgemäße Handhabung kann zuvor geprüfte Geometrien erneut verändern.
Ein erfahrener Anbieter muss deshalb nicht nur die Maschine kennen. Er muss auch die organisatorischen und technischen Schnittstellen des internationalen Maschinenhandels beherrschen. Dies gilt besonders dann, wenn eine Anlage über Ländergrenzen hinweg transportiert und in eine bestehende Produktion integriert wird.
Die Leistungsfähigkeit eines Reconditioners zeigt sich damit in der Verbindung von Auswahl, Diagnose, Reparatur, Dokumentation und Logistik. Diese Aufgaben müssen aufeinander abgestimmt sein. Eine gute Prüfung vor dem Verkauf verliert an Wert, wenn die Maschine später unzureichend transportiert oder ohne kontrollierte Wiederinbetriebnahme aufgestellt wird.
Für KRAFFTER Machine Tools bedeutet ein glaubwürdiger Beitrag daher nicht, Raumfahrttauglichkeit pauschal zu versprechen. Der Beitrag besteht darin, Qualität, Leistung und Reaktionsschnelligkeit mit einer nachvollziehbaren technischen Vorauswahl zu verbinden.
In der Raumfahrt entscheidet der Nachweis, nicht das Baujahr
Gebrauchte Werkzeugmaschinen sind weder eine universelle Lösung noch grundsätzlich eine Wahl zweiter Klasse. Ihr industrieller Wert hängt davon ab, wie sorgfältig sie ausgewählt, geprüft, instand gesetzt und in eine belastbare Prozesskette integriert werden.
Für die Luft- und Raumfahrtindustrie ist diese Differenzierung entscheidend. Eine Maschine kann mechanisch hochwertig und technisch leistungsfähig sein. Trotzdem eignet sie sich nicht automatisch für jede Anwendung der Satellitenfertigung. Ihre Eignung muss immer gegen eine klar definierte Bauteilfamilie, einen konkreten Prozess und ein bestimmtes Qualitätsniveau bewertet werden.
Das gilt besonders für Satellitenkomponenten mit hohen Anforderungen an Geometrie, thermische Stabilität, Sauberkeit, Rückverfolgbarkeit oder zerstörungsfreie Prüfung. Je kritischer das Bauteil ist, desto umfassender muss die Nachweisführung ausfallen.
Die Maschinenfähigkeit bildet dabei nur einen Teil der Entscheidung. Ebenso wichtig sind Messtechnik, Werkzeugkonzept, Spannstrategie, Reinigung, Verpackung, Dokumentation und kundenseitige Freigabe. Erst das Zusammenspiel dieser Elemente schafft eine qualifizierte Fertigung.
In einem dichten und anspruchsvollen Markt wie der deutschen Luft- und Raumfahrtindustrie können qualifizierte Gebrauchtmaschinen dennoch ein wirksamer Kapazitätshebel sein. Sie können Investitionen begrenzen, Verfügbarkeiten verbessern und den Zugang zu hochwertiger Bearbeitungstechnik beschleunigen.
Dieser Vorteil besteht jedoch nur, wenn technische Grenzen offen benannt werden. Nicht jede Maschine sollte für anspruchsvolle Raumfahrtteile eingesetzt werden. Nicht jede Obsoleszenz lässt sich wirtschaftlich beheben. Und nicht jede geometrisch gute Maschine kann in einer unzureichend kontrollierten Umgebung sichere Ergebnisse liefern.
Die Stärke einer professionellen Gebrauchtmaschinenstrategie liegt deshalb nicht im Versprechen maximaler Vielseitigkeit. Sie liegt in der präzisen Zuordnung von Maschine, Bauteil und Nachweis.
Für KRAFFTER Machine Tools bedeutet dies, eine hochwertige, geprüfte und dokumentierte Maschinenbasis bereitzustellen. Auf dieser Grundlage kann ein Zulieferer seine eigene Prozessqualifikation entwickeln, absichern und gegenüber dem Kunden belegen.
Am Ende entscheidet nicht, ob eine Maschine neu oder gebraucht ist. Entscheidend ist, ob ihre Leistung für den vorgesehenen Einsatz objektiviert, wiederholbar und dokumentiert ist.